新幹線の作り方を徹底解剖!時速300kmを支える職人技と製造の裏側
最高時速300km以上で営業運転を続けながら、半世紀以上にわたって乗客の死亡事故ゼロという驚異的な安全記録を更新し続ける日本の新幹線。その超精密な車体がどのように作られているのか、全貌を知る人は決して多くありません。
新幹線の製造現場には、最先端の巨大ロボット加工と、ミクロン単位の歪みを手のひらで見極める熟練職人の手作業が融合した、世界唯一の技術体系が存在します。設計図から線路に乗り入れるまでの製造工程や深夜の極秘輸送、さらには親子で楽しめる手軽なペーパークラフトや工作まで、新幹線製造の全貌を徹底取材と最新データをもとに紐解きます。
📌 【この記事の重要ポイントまとめ】
- 要点1:車体は軽量・高剛性のアルミダブルスキン構造を採用し、最先端の摩擦攪拌接合(FSW)技術でミリ単位の狂いなく溶接される。
- 要点2:先頭車両の複雑なエアロダイナミクス形状は、下松や笠戸の工場および山下工業所の打ち出し板金職人による手作業のハンマー打ちが不可欠。
- 要点3:完成車体は深夜の一般道を巨大トレーラーで陸送され、車両基地での厳密な台車組み立てと試運転を経て営業線へ投入される。
【製造工程の全貌】時速300km超を支える巨大工場と驚異のハイテク技術
鉄道車両製造の現場において、新幹線は一般的な通勤電車とは全く異なる精度管理が求められます。主たる製造拠点となっているのが、山口県下松市に位置する日立製作所笠戸事業所や、兵庫県神戸市の川崎車両(旧川崎重工業車両カンパニー)、愛知県豊川市の日本車輌製造などです。
現代の新幹線製造工程における中核は、アルミダブルスキン構造と呼ばれる特殊な車体骨格にあります。これは2枚のアルミ合金板の間にトラス状の補強材を一体成形した中空押し出し型材で、航空機並みの軽量化と圧倒的な車体剛性を両立させています。この部材同士の接合には、材料を溶融させず摩擦熱で練り混ぜて接合する摩擦攪拌接合(FSW: Friction Stir Welding)が多用され、熱による歪みを極限まで抑え込んだ美しいボディラインを実現しています。
構体(車体のドンガラ)が組み上がると、車内への防音・断熱材の充填、窓ガラスや床材の敷設、複雑な高圧配線やブレーキ配管の艤装(ぎそう)作業へと進みます。わずか1本の配線ミスも許されないため、全ての系統で何重もの通電検査と耐圧試験が繰り返されます。
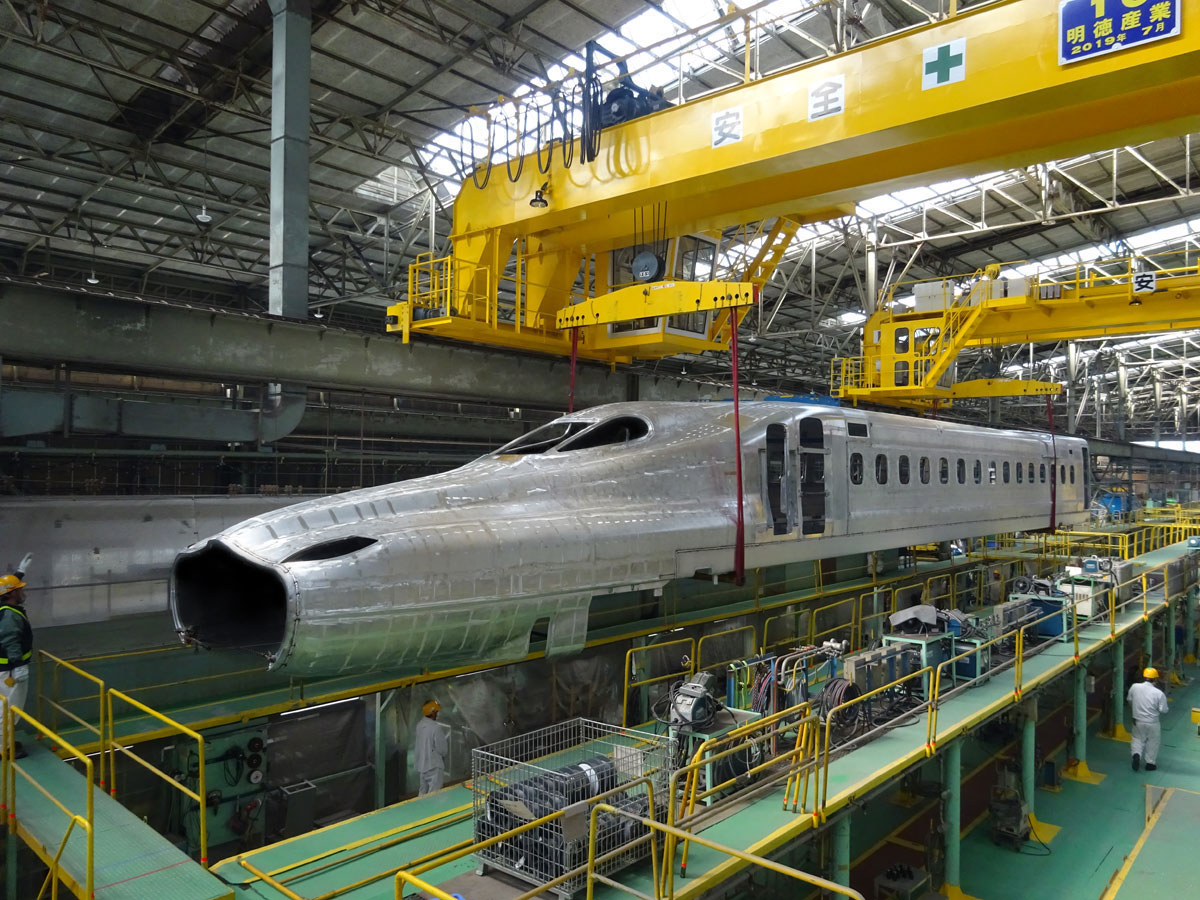
【職人の神業】先頭車両の複雑な曲面を生み出す「山下工業所の打ち出し板金」
新幹線製造において最も象徴的なのが、トンネル微気圧波(トンネル進入時の爆音と風圧)を抑制するために極限まで絞り込まれた、先頭車両の「ロングノーズ」形状です。E5系・E6系、N700S、さらには次世代試験車両ALFA-Xに至るまで、その有機的で複雑な3次元曲面は、最新の大型プレス機であっても一発成形することは極めて困難とされています。
ここで決定的な役割を担ってきたのが、山口県下松市に拠点を置く山下工業所の打ち出し板金技術です。熟練の職人たちが木型に合わせてアルミ板を数万回もハンマーで叩き出し、金属の延びと縮みを手のひらの感覚だけで捉えながら、図面通りの複雑な曲面へと成形していきます。この新幹線先頭車両職人技によって生み出されるパネルの継ぎ目は、肉眼では溶接痕が判別できないほど滑らかに仕上げられます。
プレス加工では金属内部に応力集中(特定部位への負荷)が発生しやすいのに対し、職人の手による打ち出し板金は均一な粘りを残したまま成形できるため、時速300km超の風圧にも耐えうる高い耐久性が確保されます。まさに、ハイテク工学の極致を町工場の人間技が下支えしている構図といえます。
【徹底比較データ】新幹線主要メーカーの製造拠点と技術特性一覧
国内で新幹線を製造できるメーカーは限られており、それぞれが得意とする工法や強みを持っています。主要拠点の基本データと技術的特徴を比較しました。
| 製造メーカー・工場 | 代表的な担当車種・実績 | 主要工法・技術的強み | 業界内の位置付け・評価 |
|---|---|---|---|
| 日立製作所 笠戸事業所 (山口県下松市) | N700S、E7/W7系、英国向け高速車両「Class 800」 | 「A-train」工法による大型アルミモジュール接合と自動FSW溶接 | 海外輸出と国内主要幹線でトップクラスのシェアを誇る中核工場 |
| 川崎車両 (兵庫県神戸市) | E5系、E6系、H5系、歴代0系新幹線からの製造 | 高度な構体ブロック組立技術と独自の台車フレーム構造設計 | 初代新幹線から続く伝統のパイオニアでありJR東日本・東海向けに強み |
| 日本車輌製造 豊川製作所 (愛知県豊川市) | 東海道・山陽新幹線(N700S、N700A等) | JR東海グループ直系としての量産型標準化ラインと高精度レーザー溶接 | 東海道新幹線の主力車両を一手に担う高速鉄道の基盤拠点 |
| 総合車両製作所(J-TREC) (神奈川県横浜市) | E7系、山形新幹線E8系など | ステンレス構体「sustina」技術で知られるが新幹線向けアルミ加工も高度化 | JR東日本直系として東日本エリアの新幹線供給を支える拠点 |

【深夜の極秘ミッション】工場から車両基地へ届く「新幹線陸送」と台車組み立て
工場で完成した車体は、そのまま自力で線路を走れるわけではありません。新幹線の線路幅は標準軌(1435mm)であり、在来線の狭軌(1067mm)とは規格が異なるため、海運または新幹線陸送深夜ルートによって各地域の新幹線車両基地へと運ばれます。
深夜2時前後、一般の交通が途絶えた国道や交差点を、全長25m超・幅3m超の巨大な車体を載せた特殊トレーラーがミリ単位のステアリングさばきで通過していく光景は圧巻です。後輪ステアリングを操作する「やっこ」と呼ばれる誘導員の技術によって、狭い街路の直角コーナーも見事に曲がり切ります。
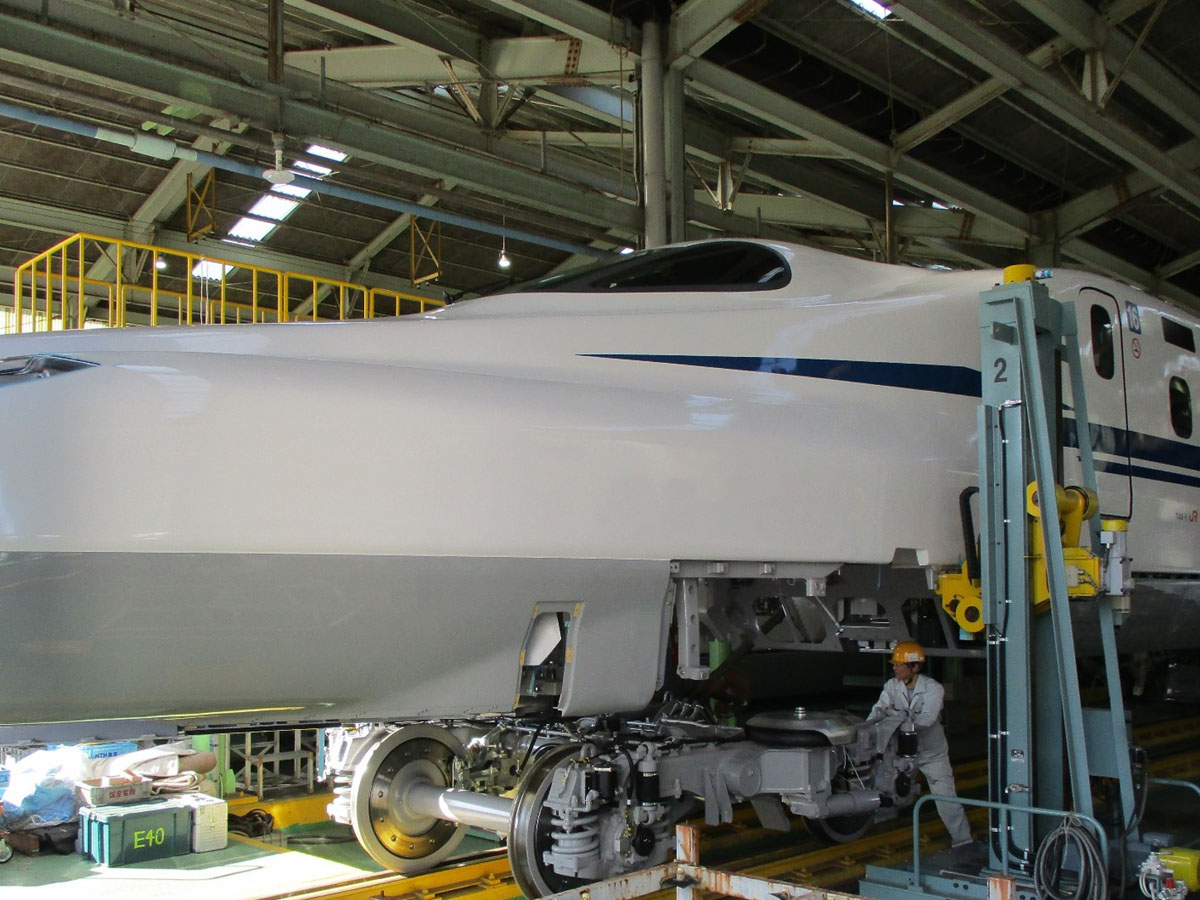
車両基地(例えばJR東海の浜松工場やJR東日本の新幹線総合車両センターなど)に運び込まれた車体は、専用のクレーンで吊り上げられ、あらかじめ精密に組み上げられた新幹線台車組み立てラインへと移されます。駆動モーター、車軸、ディスクブレーキ、空気ばね、セミアクティブサスペンションが一体となった台車と車体がドッキング(台車入れ)され、初めて1両の鉄道車両として完成します。その後、数百項目に及ぶ静止試験、構内走行試験、夜間の本線試運転を経て、ようやく営業運転への投入が許可されます。
ネットの誤解と真実|「全自動化できない理由」と安全思想の真髄
SNSやネット掲示板では時折、「最新の産業用ロボットや3Dプリンタがあれば、新幹線も100%完全自動で製造できるのではないか」という議論が巻き起こります。しかし、鉄道技術関係者の間では、この見解は明確に否定されています。
新幹線が全自動で作られない最大の理由は、「高速走行時の微振動と微小な金属疲労に対するマージン設計」にあります。時速300km以上で営業運転を続けると、空気の断続的な衝撃波によって車体全体に複雑な応力がかかります。ロボットによる均一な溶接やプレス加工は効率的である一方、微妙な金属内部の引っ張り具合を制御しきれず、長期運用での微小クラック(亀裂)の原因になるケースがあります。
職人の手作業や打音検査、超音波探傷検査といったアナログな五感に基づくチェックは、単なる伝統の固執ではなく、万が一の故障すら許されない絶対安全思想(フェイルセーフ)を確立するための合理的な工学的アプローチとして現在も不可欠なプロセスです。
【プロの結論】新幹線製造の現場から読み解くモノづくりの判断基準
新幹線製造の構造を知ることで、私たちが日常の技術やものづくりを評価する際の視点も明確になります。
- 信頼性を最優先すべき領域:「効率性」や「自動化率」という数字の派手さだけで判断せず、二重三重の安全冗長性(職人の手検知・超音波検査体制)が担保されているシステムを選ぶべきです。
- 慎重に見極めるべき領域:完全自動化やコスト削減のみを前面に押し出し、現場の検証・保守プロセスをブラックボックス化している製品やサービスには注意が必要です。
【自宅で楽しむ新幹線作り方】牛乳パック工作から無料ペーパークラフト・簡単折り紙まで
新幹線製造のダイナミズムを体感した後は、家庭や学校で子どもと一緒に楽しめる「新幹線の作り方」にも注目が集まっています。身近な素材を使ったDIYアイデアも豊富に存在します。
① 新幹線工作牛乳パック(幼児・小学生向け):
洗って乾かした1000mlの牛乳パックを2本連結し、白い画用紙を巻き付けて先頭部の傾斜を斜めにカット。窓や青いライン(東海道新幹線カラー)や緑のライン(はやぶさカラー)をカラーテープやペンで装飾し、ペットボトルのキャップを車輪として竹串で通せば、実際に転がして遊べる本格的な車両が完成します。
② 新幹線ペーパークラフト無料ダウンロード(クオリティ重視):
JR各社の公式サイト(JR東海「リニア・鉄道館」キッズコーナーやJR東日本、JR西日本の公式ページ)では、N700S、E5系、ドクターイエローなどの精巧なペーパークラフト用PDFが無料で配布されています。厚手のマットフォト用紙にプリントアウトし、カッターと木工用ボンドで組み立てることで、大人のインテリアとしても鑑賞に堪えうる精密モデルが手に入ります。
③ 新幹線折り紙簡単な作り方(手軽に楽しみたい人向け):
一般的な15cm×15cmの折り紙を用い、三角形の折り筋から両端を内側に折り込み、先端を少し折り返すことで、わずか3〜5分でシャープなロングノーズを持つ新幹線の形状を再現できます。ペンで窓を描き込むだけで、小さな子どもでも達成感を味わえる定番の遊びです。
【新幹線 作り方】に関するよくある質問(FAQ)
Q1:新幹線1編成(16両)を製造するのにどのくらいの期間と費用がかかりますか?
A1:車種や仕様によって異なりますが、構体設計から部材調達、組み立て、試運転を経て納車されるまでに約1年〜1年半程度の期間を要します。費用面では、東海道新幹線の最新型N700S(16両編成)の場合、1編成あたりおよそ45億円〜50億円程度と公表されています。
Q2:新幹線の先頭車両はなぜあんなに長い鼻のような形状をしているのですか?
A2:列車が高速でトンネルに突入する際、トンネル内の空気が圧縮されて反対側の出口から「ドーン」という爆音(トンネル微気圧波)が発生します。先頭をカモノハシやロングノーズのような流線型にすることで、空気抵抗を大幅に減らし、騒音と振動を抑える流体力学上の最適解としてあの形状が作られています。
Q3:一般人が新幹線の製造工場を見学することはできますか?
A3:原則としてセキュリティや安全管理の観点から日常的な一般公開は行われていません。ただし、JR東海浜松工場の「新幹線なるほど発見デー」などの特別公開イベント(事前応募制)や、車両メーカーが自治体と連携して開催する特別ツアー等で工場内部や車体吊り上げ作業を見学できる機会が用意されています。
まとめ:日本のモノづくりの結晶と次世代新幹線の未来
新幹線の作り方を通覧すると、そこには単なる機械工業の枠に収まらない、日本の素材力、精密加工、そして数十年培われた職人の手技が結晶化していることが分かります。アルミの分子レベルを制御する最先端のFSW溶接と、ハンマー1本でミリ以下の曲面を叩き出す板金技術の共存こそが、世界一の安全運行を支える根幹です。
次世代の自動運転技術やさらなる高速化に向けた開発が進む中でも、この「人間と技術の高度な調和」という思想は変わりません。巨大な産業プラントから家庭のデスクで行う工作まで、新幹線が放つ技術の魅力は今後も世代を超えて受け継がれていくはずです。 (出典: 新幹線 作り方(Yahoo!ニュース))
テクノロジーやライフスタイル領域を中心に執筆活動を行っています。趣味は写真撮影と旅行です。
