スパッタ防止スプレーの選び方とおすすめ比較【2026最新】
溶接作業における最大のタイムロス要因とも言えるのが、母材や治具、トーチノズル周辺に飛び散るスパッタの除去作業です。サンダーがけやタガネを用いたハツリ作業に毎日追われ、後工程の塗装ラインで密着不良トラブルに見舞われる現場は少なくありません。作業者の負担軽減とコスト削減が急務となるなか、作業現場の生産性を大きく左右するのが「スパッタ防止スプレー(溶接スパッタ付着防止剤)」の選定です。
一口に防止剤と言っても、水溶性や油性(溶剤系)といった基材の違い、後工程の塗装への影響、さらにはステンレス鋼専用品やノズル専用品まで多岐にわたります。本稿では、製造・建築・鉄工現場の実態データや職人の検証結果をもとに、後処理の手間を劇的に減らすプロ仕様の選び方と最新のおすすめ製品を徹底解説します。
📌 【この記事の重要ポイントまとめ】
- 要点1:水溶性は塗装工程がある母材向け、油性・溶剤系は強力な防錆力や多層盛り重視など、用途に応じた明確な使い分けが必須。
- 要点2:イチネンケミカルズをはじめとする主要メーカー各社は、環境負荷低減と水洗浄可能な高密着塗装対応モデルを進化させている。
- 要点3:過剰塗布はピットやブローホールなどの溶接欠陥を招くため、正しい塗布手順とSDS(MSDS)に基づく安全管理が不可欠。
【2026年最新】溶接現場で差がつくスパッタ防止スプレーの決定打とは?水溶性・油性の違いと塗装影響
CO2半自動アーク溶接スパッタ対策において、最も基本的かつ決定的な選択肢となるのが「水溶性」と「油性(溶剤系)」の成分特性の違いです。現場の用途に合致しない製品を選択してしまうと、スパッタは防げても後工程で塗料が弾かれたり、母材が発錆したりといった二次トラブルを引き起こします。
スパッタ防止スプレーの水溶性と油性の違いは、主に被膜の形成メカニズムと乾燥速度、そして後処理の容易さにあります。水溶性タイプは、無機塩類や水溶性樹脂を主成分としており、乾燥後に薄い耐熱被膜を形成します。最大のメリットは、溶接後に水洗いや温水洗浄で容易に除去できる点、あるいはそのまま電着塗装や粉体塗装に移行しても塗膜の密着性を損ないにくい点です。屋内の製缶ラインや自動車部品製造ラインなど、塗装品質が厳格に管理される工程で圧倒的なシェアを誇ります。
一方、油性(溶剤系)タイプは速乾性に優れ、塗布直後から溶接作業へ移行できる作業性の高さが特徴です。鉱油や合成油ベースの強固な被膜が形成されるため、屋外構造物や造船、大型製缶など、溶接前後の防錆期間が必要な場面で威力を発揮します。ただし、スパッタ防止スプレーの塗装影響を考慮する場合、油性は脱脂洗浄(シンナー拭きやアルカリ脱脂)が不十分だと塗料ハジキの原因になるため、確実な洗浄工程を前提とした運用が求められます。

溶接スパッタ付着防止剤の主要タイプ比較|現場データで見る性能とコスト
現場への導入にあたっては、1缶あたりの単価だけでなく、塗布面積や後処理工数を含めたトータルコストの算出が欠かせません。以下に、現在流通している主要な防止剤タイプの性能と運用基準をまとめました。
| タイプ・分類 | 詳細・成分・特徴 | 一般的な実勢価格帯 | 編集部の見解・適性現場 |
|---|---|---|---|
| 水溶性皮膜型 (母材用) | 界面活性剤・水溶性樹脂主体。乾燥被膜でガード。洗浄性抜群。 | 1本あたり 800円〜1,500円 (420mlエアゾール) | 塗装工程を直後に控える屋内板金・製缶に最適。環境負荷も低い。 |
| 溶剤系速乾型 (母材用) | 特殊合成樹脂・有機溶剤。即乾性があり防錆被膜としても機能。 | 1本あたり 900円〜1,800円 (420mlエアゾール) | 屋外現場や多層盛り溶接。乾燥待ち時間をゼロにしたい量産向き。 |
| ステンレス専用型 (非塩素系) | 塩素・硫黄分を徹底排除。応力腐食割れや粒界腐食を防止。 | 1本あたり 1,400円〜2,500円 (420mlエアゾール) | SUS304/SUS316等の配管・サニタリー機器。腐食厳禁ライン必須。 |
| トーチノズル用 (ペースト/スプレー) | セラミックス系粉末または耐熱グリース。ノズル内部の閉塞防止。 | ペースト缶:1,200円〜2,200円 スプレー:1,500円〜3,000円 | シールドガス遮断によるブローホール防止に直結。毎日の必需品。 |
【実態検証】利用者の生の声と現場目線で見えたリアル
鉄工所や製缶工場の現場作業員や保全担当者を対象にしたヒアリングや業界コミュニティでの検証では、単なるカタログスペックだけでは見えない実用上のメリット・デメリットが浮き彫りになっています。
大手重工の下請け工場に勤務する溶接技能者は、インタビューで次のように語っています。「以前はワイヤーブラシとグラインダーで1日の作業時間の約30%をスパッタ除去に費やしていましたが、水溶性スプレーを定時塗布する運用に切り替えたところ、ハツリ作業がほぼウエスでの拭き取りと軽いスクレーパー作業だけで済むようになり、溶接作業後処理の効率化が一気に進みました」。
一方で、現場の失敗談として最も頻繁に挙がるのが「塗布タイミングと量の誤り」です。作業員がスパッタ付着を恐れるあまり開先部分に液だまりができるほど厚塗りした結果、溶接アーク熱で溶剤が急激にガス化し、ビード内部にブローホールやピットが多発して全数手直しになったという事例も報告されています。道具の性能を引き出すためには、正しい塗布基準を現場全体で共有するルール作りが欠かせません。

一般に知られていない盲点とネットの誤解
ネット上の掲示板やSNSでは、「スパッタ防止スプレーはどれを使っても同じ」「CRC等の防錆潤滑油で代用できる」といった誤った情報が散見されますが、これは極めて危険な誤解です。
一般的な防錆油やオイルスプレーを開先付近に吹き付けると、油分が熱分解して大量の一酸化炭素や有害ヒュームを発生させるだけでなく、溶融金属内に水素や炭素が過剰固溶し、溶接割れや著しい強度低下を招きます。必ず専用設計された溶接スパッタ付着防止剤を使用しなければなりません。
また、ステンレス溶接用スパッタ防止剤に関しても注意が必要です。普通鋼用の安価なスプレーには、塩素系化合物が含まれているケースがあります。これをオーステナイト系ステンレス(SUS304など)に使用すると、熱影響部で応力腐食割れ(SCC)の起点となる恐れがあります。ステンレス鋼の施工では、必ず「非塩素・低硫黄」が明記された専用グレードを選択することが鉄則です。
プロ愛用のスパッタ防止剤おすすめ人気比較|母材用からトーチノズル専用まで
現場での支持率が高い定番メーカーと代表モデルの特性を整理します。
日本国内の製造現場で圧倒的な実績を誇るのがイチネンケミカルズのスパッター防止剤(旧タイホーコーザイ/クリンスパッターシリーズ)です。同社の「クリンスパッター W-1000」や「3003」シリーズは、軟鋼・高張力鋼から多層盛り用まで幅広いラインナップを持ち、水洗浄や脱脂工程との親和性に定評があります。被膜の均一性が高く、薄膜でも強固なスパッタ付着防止効果を発揮するため、国内工場の標準品として広く普及しています。
また、ノズル周りのメンテナンスには溶接トーチノズルのスパッタ防止に特化した専用ケミカルが必須です。通電チップやノズル先端にスパッタが固着すると、シールドガスの流れが乱れてシールド不良が発生します。「スパブロック」や「ノズルクリン」などの耐熱ペーストに温まったノズルを定期的に浸漬するか、セラミック被膜を形成するドライスプレーを塗布することで、長時間の連続溶接でもガスの整流状態を維持できます。
【プロの結論】おすすめできる人・慎重になるべき人の判断基準
製品導入で確実に成果を出すための選定フローは以下の通りです。
【水溶性スプレーをおすすめできる現場】
・溶接後に粉体塗装、電着塗装、メッキ処理などの厳格な表面処理を行う工程
・屋内作業で有機溶剤の臭気や引火リスクを最小限に抑えたい安全管理重視の工場
・薄板板金など、熱歪みを避けるため後加工のサンダーがけを極力減らしたい現場
【油性・速乾溶剤系または専用品を慎重に選ぶべき現場】
・屋外架構や造船など、溶接後しばらく防錆状態で仮置きする必要がある場合は油性速乾型が有利
・極厚板の多層盛り溶接では、中間パスでの被膜割れを防ぐ多層盛り専用耐熱グレードが必須
・ステンレス配管や原子力・食品プラント施工では、塩素フリーのステンレス専用品以外は使用厳禁
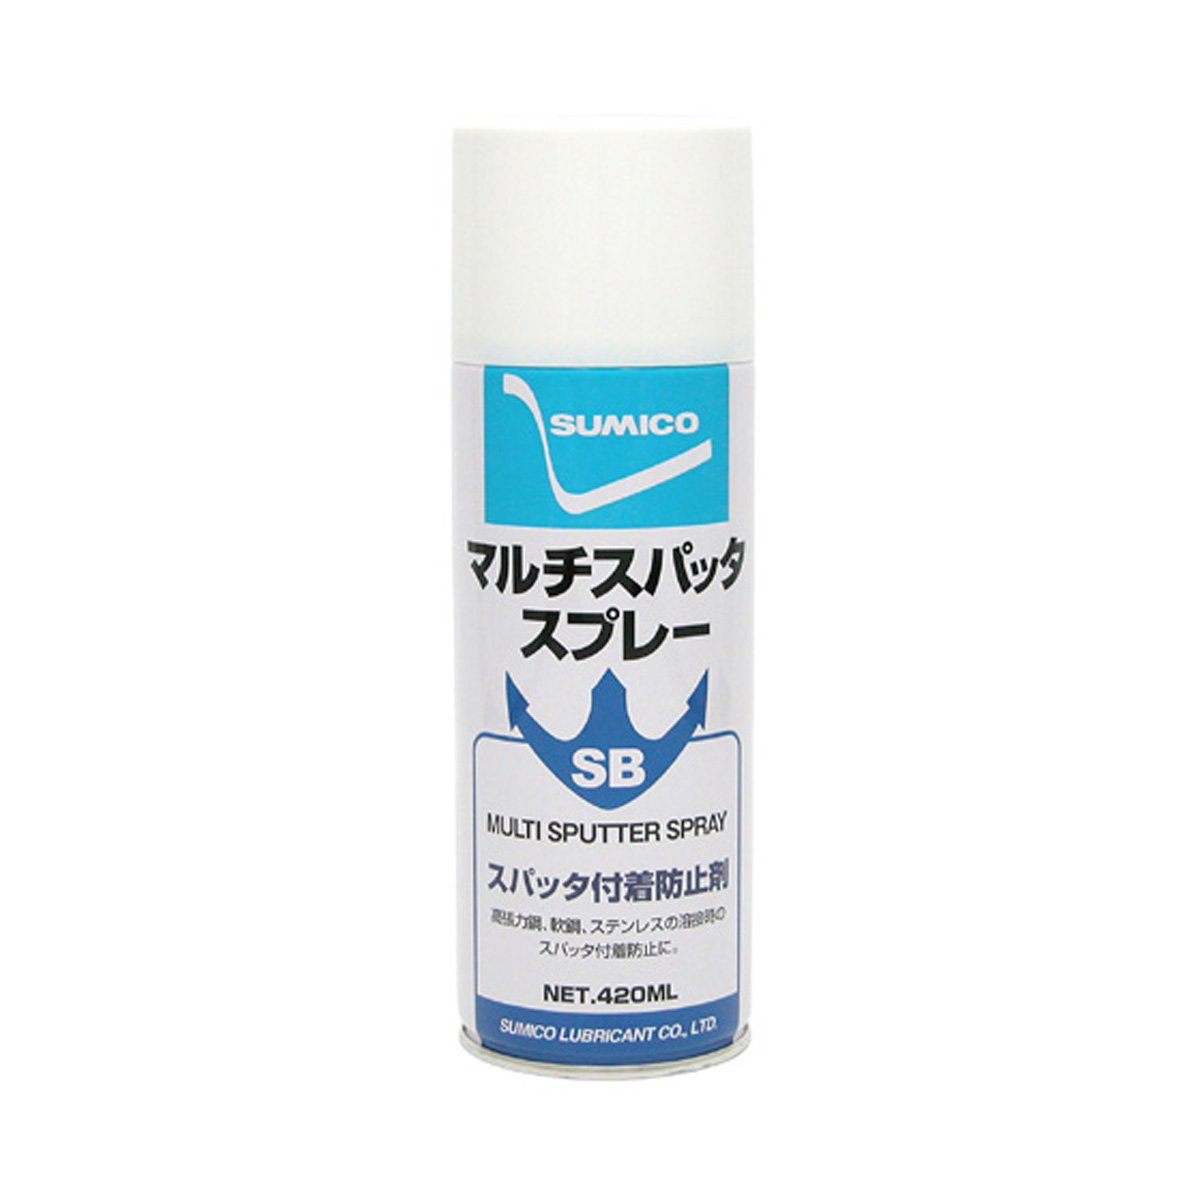
正しいスパッタ防止スプレーの使い方手順と付着スパッタの除去方法
防止剤の効果を最大限に高め、欠陥を防ぐための標準的な作業手順を解説します。
【正しい塗布手順】
1. 母材の清掃:母材表面の油分、黒皮(ミルスケール)の浮き、水分をウエスで事前に除去します。
2. 適切な距離からの塗布:缶をよく振り、母材から20〜30cm程度離して均一に薄くスプレーします。液だれを起こさないのが鉄則です。
3. 開先部のマスキング・配慮:開先内(ルート面や開先壁面)への直接噴霧は避け、スパッタが付着しやすい開先エッジから周辺部(幅50〜100mm程度)を中心に塗布します。
4. 適切な乾燥時間の確保:水溶性の場合は白く乾くまで数分待つか、速乾タイプを活用して水分が残っていない状態でアークをスタートさせます。
【溶接後のスパッタ付着除去方法】
防止剤を塗布してあれば、飛散したスパッタは母材に溶着せず「乗っているだけ」の状態になります。溶接完了後は、タガネや皮すき(スクレーパー)で軽く撫でるだけでパラパラと剥離します。最後にウエスでの乾拭き、または水溶性であれば水拭きを行うことで、綺麗な金属肌が露出します。
なお、作業環境の安全衛生を保つため、製品ごとに交付されているスパッタ付着防止剤の安全性データシート(SDS/旧MSDS)を必ず確認し、有機則(有機溶剤中毒予防規則)やPRTR法への該当有無、適切な局所排気や保護具(保護メガネ・防毒/防じんマスク)の着用基準を現場で遵守してください。
【スパッタ 防止 スプレー】に関するよくある質問(FAQ)
Q1:スパッタ防止スプレーを吹きかけた上から直接溶接しても強度は落ちませんか?
A1:母材周辺部への適量塗布であれば問題ありませんが、開先内に過剰に液だまりができていると、ガス化してブローホールや溶込み不良の原因になります。開先内部への過度なスプレーは避け、薄膜塗布を徹底してください。
Q2:ステンレス鋼に普通鋼用のスパッタ防止スプレーを使っても大丈夫ですか?
A2:おすすめできません。一般鋼用スプレーに含まれる塩素成分や硫黄成分が高温下でステンレスに反応し、応力腐食割れや錆の原因となります。ステンレス溶接には必ず「非塩素系」の専用スプレーを使用してください。
Q3:ノズル用ペーストと母材用スプレーは兼用できますか?
A3:兼用はできません。トーチノズル用ペーストやスプレーは超高温下での絶縁性・耐熱性グリースやセラミック微粉末がベースとなっており、母材に塗布すると頑固な油分汚れとなり塗装不良を招きます。用途ごとに使い分けてください。
まとめ:現場の生産性を最大化するスパッタ対策の最適解
スパッタ防止スプレーは、単なる消耗品ではなく、サンダーがけ工数を削り、後工程の塗装品質を担保するための戦略的な投資ツールです。母材の材質(軟鋼・ステンレス)、後工程(塗装・メッキ・無塗装)、そして乾燥時間や防錆期間を考慮して最適な1本を選ぶことが、歩留まり向上への最短ルートとなります。
まずは自社ラインの後工程要件を再確認し、水溶性か溶剤系か、あるいはトーチノズル専用品との併用かを明確にした上で、標準作業手順を現場へ落とし込んでみてください。適切なケミカル選定ひとつで、日々の溶接作業効率は劇的に改善します。 (出典: スパッタ 防止 スプレー(Yahoo!ニュース))
テクノロジーやライフスタイル領域を中心に執筆活動を行っています。趣味は写真撮影と旅行です。
